



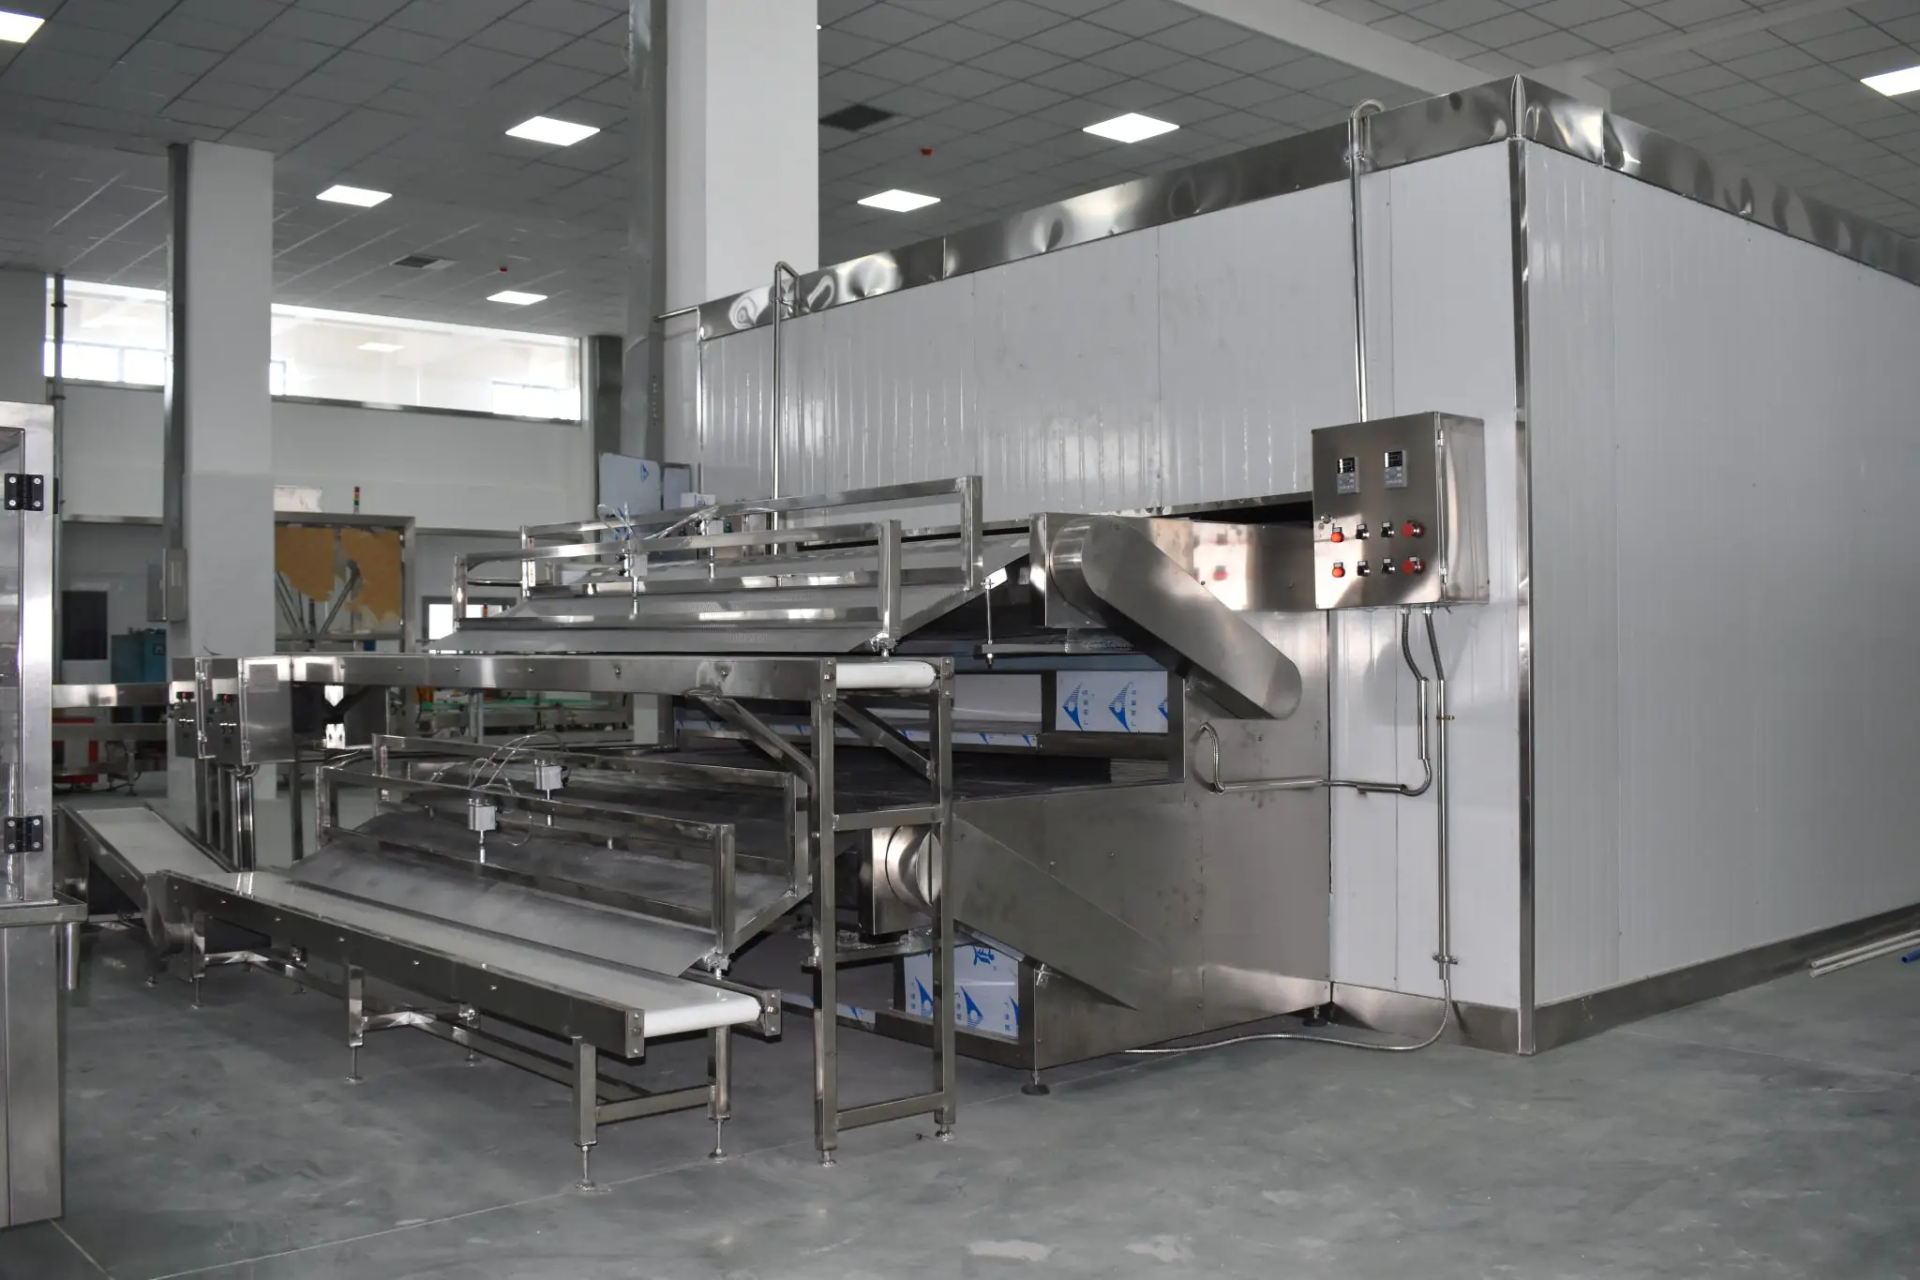
Где прячутся реальные сбои: сценарий, цифры и один острый вопрос
Это не просто недобор вкуса — это системный сбой, который рвёт прибыль на мелкие куски. Вторая фраза: на современных фабриках именно система смешивания порошков чаще оказывается слабым звеном (и это видят инженер, технолог и бухгалтер). Я видел фабрики, где непрерывные остановки смесителя стоили до 8% упущенной годовой выручки; один случай в Подмосковье в сентябре 2019 года — конкретно — показал снижение брака после переналадки на спиральный смеситель S‑120: время цикла упало на 22%, потери — на 9%. Где найти корень проблем — в оборудовании, в процессе, или в человеческом факторе?
Глубинный разбор: традиционные решения и скрытые боли пользователей
Я работаю в B2B пищевой промышленности более 18 лет, и у меня есть конкретные воспоминания: в феврале 2017 года на заводе в Калужской области мы неделю искали причину нерегулярного дозирования — оказалось, старый дозатор не выдерживал тонких фракций при влажности выше 5%. Мы заменили дозатор, добавили систему аспирации и перенастроили алгоритм контроля влажности — и получили реальный эффект. Я не люблю общие фразы: проблемы обычно сводятся к трём вещам — неправильный подбор дозатора, неучтённая гигроскопичность компонентов и отсутствие стабильного контроля влажности. Послушайте, прямо скажу — это непросто, но решаемо. (Кстати, смешивание частиц разного размера требует особого подхода к скорости лопастей и геометрии смесителя.)
Как продавец и консультант я часто вижу, что клиенты выбирают смесители по цене, а не по характеристикам потоков и совместимости с линией дозирования. Это приводит к: 1) неравномерным батчам при объёме 500 кг, 2) увеличению числа пересортов на 12–15% в квартал, 3) росту пыли в цехе и проблемам с системой аспирации. Мы тестировали решения с вакуумной загрузкой и модульными дозаторами — некоторые комбинации дали устойчивый результат только после настройки системы управления (PLC) под конкретный рецепт. Я помню конкретный проект: в июне 2020 на линии премиксов в Самаре мы внедрили контроллер с профильной логикой и снизили время простоя на 33% — факт, который подтверждали ежедневные журналы производства. Что в итоге — классический подход ломает стабильность; вопрос в том, готовы ли вы смотреть глубже?
Что ещё мешает?
Коротко: плохая синхронизация дозирования, неверный выбор смесителя (часто требуется спиральный для тяжёлых фракций), отсутствие мониторинга влажности и пылеудаления. — Я помню одну смену, когда оператор трижды менял рецептуру вручную и только через день мы заметили падение качества.
Вперёд: сравнение подходов и выбор правильной стратегии для линии премиксов
Переключаюсь на перспективу: если раньше я говорил о болях — теперь о путях. В своей практике я сравнивал «экономичные» одноразовые модернизации и капитальную реконструкцию линии. Коротко — первые дают эффект быстро, но недолго; вторые требуют инвестиций, но дают прогнозируемое снижение брака и простоя. В текст я вставляю ссылку на важный компонент: линия премиксов — она часто становится точкой роста: нормализовав дозирование и смешивание там, вы меняете весь баланс фабрики.
Практический сравнитeльный взгляд: модульный дозатор плюс улучшенный контроллер PLC против полной замены смесителя на спиральный — первая опция окупается быстрее (6–14 месяцев), вторая даёт стабильность на 3–5 лет и меньше зависимостей от оператора. Я видел расчёт окупаемости на цифрах: одна линия с модернизацией снизила потери на 7% и окупилась за 10 месяцев на заводе под Новороссийском в 2021 году. — странно, но иногда достаточно одного удачного изменения в алгоритме управления, чтобы сэкономить месячный объём сырья.
Как оценивать варианты?
Три ключевых метрики, которые я рекомендую всегда проверять перед решением: 1) точность дозирования в г/пачке (целевое отклонение ≤±2%), 2) время цикла при стандартном батче (например, 500 кг) и 3) показатель брака/пересортов в процентах после внедрения. Если цифры не улучшаются минимум на 10% — есть смысл отказаться или переработать подход.
Итоги и практические шаги (мои рекомендации из опыта более 18 лет)
Я подытожу коротко, без общих слов: первые шаги — замерить текущие потери, провести испытание с контролируемыми батчами и записать данные по дозированию и влажности в течение двух недель. Потом — выбрать между быстрой модернизацией дозатора и полной заменой смесителя, опираясь на прогноз окупаемости и критичность стабильности рецептур. Я предпочитаю комбинацию: начать с улучшения управления и дозирования, затем планировать капитальную замену в окно простоя. Это работает в 70% случаев по моим наблюдениям.
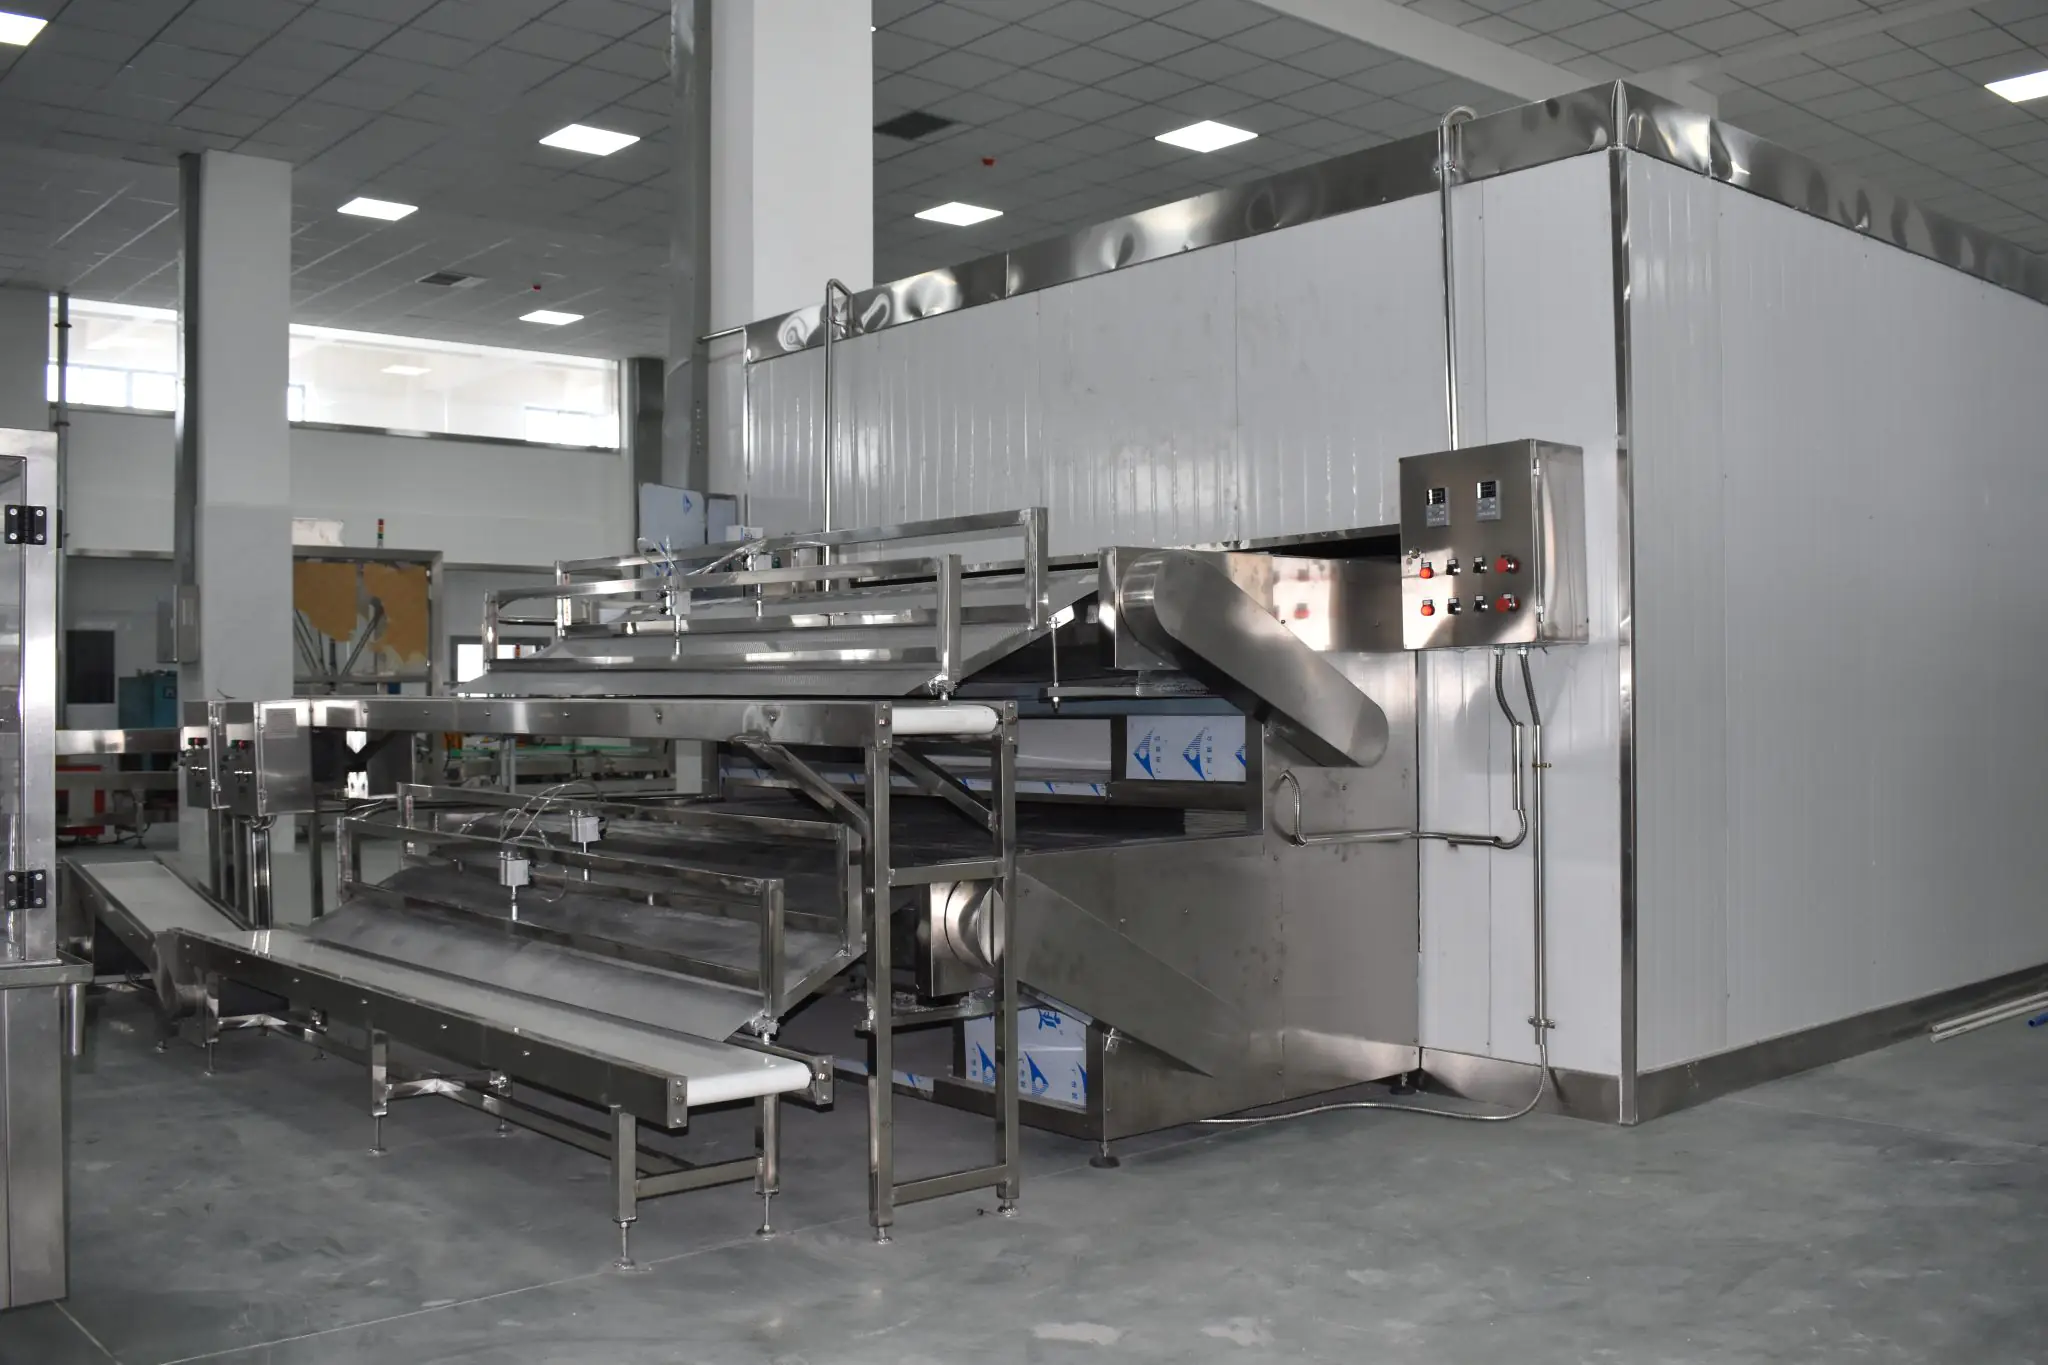
Закрывая — посоветую три измеримых критерия для оценки поставщика/решения: 1) предоставленные тест-протоколы (включая реальные замеры на 500 кг), 2) гарантия на ключевые узлы (дозатор, смеситель, PLC) не менее 12 месяцев и 3) наличие кейса с подтверждёнными цифрами по снижению простоя. Я сам следую этим правилам при консультациях и продажах; они проверены на проектах в 2017–2021 годах. Помните: инвестиция в систему смешивания и дозирования — не роскошь, а защита маржи. — иногда одна маленькая правка спасает месяц производства.
Свяжитесь с профессионалами и посмотрите реальные кейсы — я часто рекомендую начинать с анализа; и, если нужно, мы можем пройти этот путь вместе. Wijay

